

چگونه اصالت و مارکینگ لوله مانیسمان را بررسی کنیم؟
 ۱۴ دقیقه مطالعه
اصالت لوله مانیسمان با تطبیق سه لایهی مستقل تأیید میشود: مارکینگ روی بدنهی لوله (سازنده، مشخصات، شماره ذوب)، شماره ذوب مطابق با گواهی آزمایش کارخانه (MTC)، و یک بازرسی ابعادی/وزنی ساده هنگام تحویل؛ برای محمولههای حجیم یا کاربردهای حساس، بازرسی شخص ثالث نیز باید اضافه شود.
- مارکینگ لوله فولادی معمولاً باید نام سازنده، مشخصات و گرید، اندازه و رده (Schedule)، و شماره ذوب را نشان دهد. ASTM International
- ASME B36.10M مرجع ابعاد و وزن تئوریک استاندارد لوله فولادی جوشی و بدون درز است. ASME
- ASTM A106/A106M لوله فولاد کربنی بدون درز برای سرویس دمای بالا را پوشش میدهد. ASTM International
اصالت یک محموله لوله مانیسمان را نه رنگ لوله تعیین میکند نه حرف فروشنده؛ سه لایهی مستقل باید با هم تطبیق داشته باشند: مارکینگ روی بدنهی لوله، گواهی تست مواد (MTC) همراه محموله، و نتیجهی یک بازرسی ابعادی/ظاهری ساده که خود خریدار یا بازرس پروژه هنگام تحویل انجام میدهد. اگر فقط یکی از این سه لایه بررسی شود، ریسک پذیرش کالای مغایر یا کممشخصات بالا میرود.
نکات کلیدی
- مارکینگ استاندارد باید نام سازنده، مشخصات فنی (استاندارد و گرید)، اندازه و رده (Schedule)، و شماره ذوب را نشان دهد.
- شماره ذوب (Heat Number) پل ارتباطی بین بدنهی لوله و MTC است؛ عدم تطابق آن، جدیترین نشانهی هشدار است.
- وزن و ابعاد واقعی را میتوان با جدول وزن تئوریک استاندارد مقایسه کرد یک چک سریع و ارزان قبل از هر بازرسی رسمی.
- نبود شماره ذوب، مارکینگ ناخوانا یا نامنسجم، و وزن بهطور محسوس کمتر از مقدار تئوریک، رایجترین نشانههای محمولهی مشکوک هستند.
- بازرسی شخص ثالث برای محمولههای حجیم یا پروژههای حساس (فشار/دمای بالا، ایمنی) توصیه یا الزام کد پروژه است، نه یک انتخاب اختیاری صرف.
مارکینگ استاندارد چه چیزی باید نشان بدهد؟
مارکینگ روی لوله مانیسمان، شناسنامه فنی محصول است. یک مارکینگ استاندارد و کامل باید بهگونهای باشد که مهندس ناظر، بازرس فنی یا خریدار بتواند بدون نیاز به مدارک جداگانه، هویت، مشخصات فنی و قابلیت ردیابی لوله را تأیید کند. بر اساس استانداردهای بینالمللی، مارکینگ باید حداقل شامل اطلاعات زیر باشد:
۱. نام یا نشان تجاری تولیدکننده
نام کارخانه سازنده یا علامت تجاری اختصاصی آن باید روی لوله درج شود. این مورد در تمام استانداردهای مرجع از جمله ASTM A530/A530M، API 5L و EN 10216 الزامی است.
۲. شماره استاندارد مرجع
استانداردی که لوله بر اساس آن تولید شده باید بهصراحت ذکر شود؛ مانند:
- ASTM A106
- API 5L
- EN 10216-1
- GB/T 8162
۳. گرید یا رده فولاد
گرید متریال باید مشخص باشد؛ مثلاً:
- Gr.B یا Grade B برای ASTM A106
- X65 یا L450 برای API 5L
- P235 یا P265 برای EN 10216-1
۴. ابعاد لوله
ابعاد معمولاً بهصورت قطر خارجی × ضخامت جداره (و در برخی موارد طول) درج میشود. برای مثال:
- Φ108×4 یعنی قطر خارجی ۱۰۸ میلیمتر و ضخامت ۴ میلیمتر
- 3/4" یعنی قطر اسمی ۳/۴ اینچ
۵. شماره ذوب (Heat Number)
شماره ذوب یکی از حیاتیترین اجزای مارکینگ است. این شماره، لوله را به گزارش تست مواد (MTR) و سوابق آنالیز شیمیایی و مکانیکی همان ذوب فولاد متصل میکند. بدون شماره ذوب، امکان ردیابی دقیق وجود ندارد.
در استاندارد ASTM A106، درج شماره ذوب الزامی است. در استاندارد EN 10216-1 نیز شماره ذوب (Heat No) همراه با شماره بچ (Lot No) باید درج شود.
۶. فرآیند تولید
ذکر «Seamless» یا «SMLS» روی لوله، تأکیدی بر بدوندرز بودن آن است. این مورد در استانداردهایی مانند ASTM B666/B666M و همچنین در مارکینگهای تجاری رایج است.
۷. فشار تست هیدرواستاتیک یا NDE
در بسیاری از استانداردها، درج فشار تست هیدرواستاتیک (یا علامت انجام تست غیرمخرب NDE) الزامی است. این مورد بهویژه در ASTM A106 و API 5L دیده میشود.
۸. اطلاعات تکمیلی (بسته به استاندارد و توافق خریدار)
- شماره طول (Length) در ASTM A106 و API 5L
- شماره بچ تولید (Lot No) در EN 10216-1
- شماره سفارش خریدار (Order Number) در صورت درخواست خریدار
- شماره لوله (Pipe Number) در پروژههای خط لوله
- کد رنگ (Color Code) برای شناسایی سریع گرید یا PSL

چک سریع و ارزان: مقایسهی وزن واقعی با وزن تئوریک
پیش از هر بازرسی رسمی، یک چک نسبتاً ساده و کمهزینه میتواند نشانهی اولیهی مغایرت ابعادی بدهد: مقایسهی وزن واحد طول لوله (کیلوگرم بر متر) با مقدار تئوریک همان اندازه و رده بر اساس جدول استاندارد ابعادی (مانند ASME B36.10M).
روش کار:
- اندازه اسمی و رده اعلامشده روی مارکینگ یا مدرک را یادداشت کنید.
- وزن تئوریک همان ترکیب را از جدول وزن لوله مانیسمان یا مرجع استاندارد استخراج کنید.
- چند شاخه را وزن کنید و وزن واحد طول واقعی را محاسبه کنید.
- اختلاف را با تلرانس مجاز مشخصات فنی (نه با حدس شخصی) مقایسه کنید.
اگر وزن واقعی بهطور محسوس و مکرر کمتر از مقدار تئوریک باشد (فراتر از تلرانس مجاز مشخصات)، این میتواند نشانهی ضخامت واقعی کمتر از رده اعلامشده باشد حتی اگر مارکینگ و MTC در نگاه اول درست بهنظر برسند. این چک جایگزین اندازهگیری مستقیم ضخامت (مثلاً با ضخامتسنج التراسونیک) نیست، اما بهعنوان یک هشدار زودهنگام و کمهزینه قابل استفاده است.
آیا لوله واقعاً بدون درز است، یا یک لوله جوشی با درز صیقلخورده؟
فراتر از تطبیق مدرک و مارکینگ، یک پرسش مجزا و مهم وجود دارد: آیا خودِ روش ساخت لوله واقعاً «بدون درز» است؟ چون لوله بدون درز معمولاً قیمت بالاتری نسبت به لوله جوشی هماندازه دارد، در بازارهای غیرشفاف گاهی لوله جوشی با درز صیقلخورده یا سنگزدهشده (طوری که خط جوش بهسختی با چشم دیده شود) بهجای لوله بدون درز عرضه میشود. این حالت با بازرسی سطحی معمولی و گاهی حتی با تطبیق مارکینگ روی بدنه، اگر خودِ مارکینگ هم جعلی باشد همیشه قابل تشخیص نیست.
نشانهها و روشهای غربالگری اولیه (نه جایگزین آزمون آزمایشگاهی رسمی):
- نور مورب (Raking Light) خط جوش صیقلخورده، حتی وقتی به چشم عادی صاف بهنظر میرسد، اغلب زیر نور مورب یا در زاویهی خاصی از انعکاس نور یک خط ممتد و باریک در طول لوله نشان میدهد که با سطح اطراف کمی فرق دارد.
- یکنواختی ضخامت دیواره در محیط مقطع. لوله بدون درز به دلیل روش ساخت (سوراخکاری/نورد از یک شمش توپُر) معمولاً نوسان ضخامت در جهت محیطی دارد که الگوی متفاوتی نسبت به لوله جوشی (که معمولاً ضخامت یکنواختتری حول محیط دارد، بهجز دقیقاً در ناحیهی درز) نشان میدهد. اندازهگیری ضخامت در چند نقطهی محیطی (نه فقط دو نقطهی مقابل هم) میتواند این تفاوت را آشکار کند.
- آزمون غیرمخرب (NDE) واقعی. برای اطمینان قطعی، آزمونهای استاندارد مثل التراسونیک (آزمایش اولتراسونیک (UT)) یا جریان گردابی (Eddy Current) همانهایی که در تولید/بازرسی صنعتی لوله برای تشخیص عیوب طولی بهکار میروند میتوانند وجود یک ناحیهی جوش پنهانشده را حتی پس از صیقلکاری سطحی نشان دهند. این آزمونها نیاز به تجهیزات و اپراتور متخصص دارند و معمولاً بخشی از بازرسی شخص ثالث رسمی هستند، نه یک چک ساده در انبار.
این موضوع دلیل دیگری است که چرا برای محمولههای حجیم یا کاربردهای حساس، اتکا صرف به «ظاهر بدوندرز بهنظر رسیدن» لوله کافی نیست و باید در کنار تطبیق مدرک و مارکینگ، در صورت لزوم آزمون مستقل هم انجام شود.
نشانههای هشدار محمولهی مشکوک
هیچکدام از موارد زیر بهتنهایی اثبات قطعی جعل یا مغایرت نیست، اما هرکدام باید بازرسی دقیقتر را فعال کند:
- عدم تطابق شماره ذوب بین بدنهی لوله و MTC جدیترین نشانه.
- نبود مارکینگ سازنده یا مارکینگ عمومی/غیرقابلردیابی به یک کارخانهی مشخص.
- وزن واحد طول محسوساً کمتر از مقدار تئوریک همان اندازه و رده.
- ناهماهنگی در ظاهر مارکینگ بین شاخههای یک محمولهی بهظاهر یکدست (فونت، رنگ، محل درج).
- قیمت بهطور غیرمعمول پایینتر از میانگین بازار بدون توضیح روشن (مبدأ متفاوت، موجودی انبار قدیمی، کاهش کیفیت).
- امتناع فروشنده از ارائهی MTC قبل از پرداخت یا ارائهی مدرکی که نام سازنده/شماره ذوب آن با محموله همخوانی ندارد.
- عدم تمایل به همکاری برای بازرسی شخص ثالث وقتی خریدار درخواست آن را دارد.
بازرسی ظاهری و ابعادی که هر خریدار میتواند انجام دهد
بدون نیاز به تجهیزات تخصصی، این موارد در لحظهی تحویل قابل کنترلاند:
- خوانایی و تطابق مارکینگ با مشخصات سفارش (استاندارد، گرید، اندازه، رده، شماره ذوب).
- قطر خارجی و ضخامت تقریبی با کولیس یا متر نواری، در چند نقطه از هر شاخه (نه فقط یک سر).
- طول واقعی شاخهها در برابر طول سفارشدادهشده.
- وضعیت انتهای لوله (ساده، پخخورده یا رزوهشده) مطابق سفارش.
- ظاهر بدنه: خوردگی، ضربه، لهیدگی، ترک سطحی یا عیوب قابلمشاهده.
- یکدستی ظاهری محموله: آیا همهی شاخهها از نظر رنگ، مارکینگ و کیفیت سطحی یکسان بهنظر میرسند؟
نتایج این بازرسی را مستند کنید (عکس از مارکینگ هر شماره ذوب متفاوت در محموله کفایت میکند) این مستندسازی در صورت بروز اختلاف بعدی با فروشنده، تنها مدرک مستقل خریدار خواهد بود.
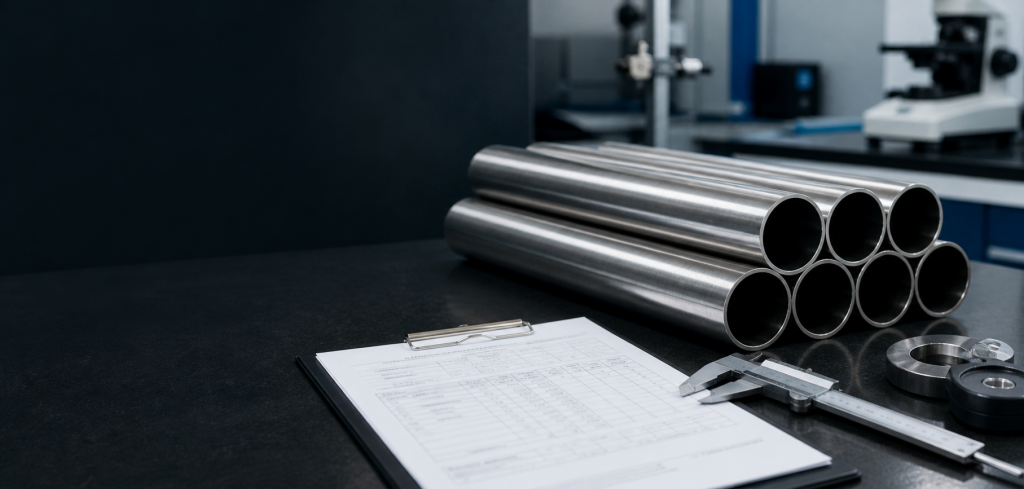
بازرسی ظاهری در تحویل؛ چه چیزی قابل مشاهده است و چه چیزی نیست؟
بازرسی ظاهری، غربالگری و ثبت وضعیت قابلمشاهدهی همان محموله است؛ نه آزمون کیفیت کامل. نتیجه را با شماره بسته، تاریخ، عکس و مشخصات سفارش ثبت کنید، نه با عبارت مبهم «ظاهر خوب است».
| مورد کنترل | چه چیزی را میتوان دید یا ثبت کرد؟ | چه چیزی را ثابت نمیکند؟ | اقدام محتاطانه |
|---|---|---|---|
| بدنه و سطح بیرونی | زنگزدگی، ضربه، خراش عمیق، فرورفتگی، پوستهشدن پوشش یا آلودگی | عمق عیب، خواص مکانیکی یا سلامت داخلی جداره | عکس، محل عیب و تعداد شاخههای درگیر را ثبت کنید |
| انتهای لوله | لهیدگی، بریدگی، آسیب رزوه، پخ نامنظم یا آلودگی دهانه | کیفیت اتصال نهایی یا نبود ترک ریز | با نوع انتهای سفارش مقایسه و مغایرت را ثبت کنید |
| راستای شاخه و مقطع | تابدیدگی یا بیضیشدگی آشکار و آسیب حمل | انحراف از تلرانس بدون اندازهگیری | از چند نقطه اندازه بگیرید و با مشخصات فنی (Specification) بسنجید |
| مارکینگ و برچسب | خوانایی، یکنواختی و شناسههای قابلردیابی | اصالت سازنده یا صحت آزمونها بدون تطبیق مدرک | عکس هر شناسه متفاوت را با MTC و اسناد تحویل تطبیق دهید |
با چشم نمیتوان ترکیب شیمیایی، گرید، خواص مکانیکی، ضخامت در سراسر شاخه، عیب داخلی یا انطباق کامل با استاندارد را تأیید کرد. سطح بدون عیب آشکار، مدرک نامرتبط یا مارکینگ غیرقابلردیابی را جبران نمیکند؛ و آسیب قابلدیدن هم علت یا میزان اثر آن را تعیین نمیکند.
فرم کوتاه ثبت تحویل
- شماره سفارش، تاریخ و محل تحویل
- شماره بسته، heat/محموله (Lot) یا شناسه قابلمشاهده و عکس مارکینگ
- تعداد شاخههای مشاهدهشده و شاخههای دارای آسیب ظاهری
- نوع و محل آسیب، با عکس دارای مقیاس در صورت امکان
- اندازهگیری نمونهای و ابزار استفادهشده
- تصمیم موقت طبق قرارداد: پذیرش مشروط، توقف برای بررسی یا ارجاع به QC
مدارک دیگری که جدای از MTC ارزش بررسی دارند
MTC مهمترین مدرک است، اما تنها مدرک همراه یک محمولهی معتبر نیست. بسته به تأمینکننده و مسیر تأمین، این مدارک هم ممکن است در دسترس باشند و ارزش بررسی دارند:
- گواهی مبدأ (Certificate of Origin) کشور سازنده را تأیید میکند؛ باید با ادعای فروشنده و مارکینگ لوله همخوانی داشته باشد.
- بارنامه و لیست بستهبندی (Packing List) تعداد، وزن و شمارهی محموله باید با آنچه فیزیکی تحویل میشود مطابقت داشته باشد — مغایرت در این سطح، حتی قبل از بررسی فنی، خودش یک نشانهی هشدار است.
- گزارش بازرسی کارخانهای (Inspection Release Note) یا گواهی بازرس شخصثالث در مبدأ. اگر محموله قبل از حمل توسط یک بازرس مستقل در کارخانه تأیید شده باشد، این گزارش معمولاً شمارههای ذوب و نتایج آزمون را با جزئیات بیشتری نسبت به یک MTC خلاصهشده ثبت میکند.
- گواهی انطباق (Certificate of Conformity)برخلاف MTC که نتایج آزمون واقعی را نشان میدهد، این گواهی صرفاً اعلام میکند محموله با یک مشخصات مشخص «منطبق» است ارزش کمتری نسبت به MTC دارد و نباید جایگزین آن پذیرفته شود، مگر پروژه صراحتاً همین سطح مدرک را کافی بداند.
اگر تأمینکننده فقط یکی از این مدارک را ارائه میدهد و از ارائهی بقیه امتناع میکند، دلیل آن را صریح بپرسید گاهی دلیل سادهای دارد (مثلاً مدرک نزد واردکنندهی قبلی مانده)، اما گاهی نشانهای از عدم شفافیت زنجیرهی تأمین است.
چه زمانی بازرسی شخص ثالث لازم است؟
بازرسی داخلی (مارکینگ + MTC + چک ابعادی/وزنی) برای اغلب خریدهای معمول کافی است، اما در این موارد باید بازرسی شخص ثالث (Third-Party Inspection) یا آزمون آزمایشگاهی مستقل را در نظر بگیرید:
- محموله برای سرویس فشار بالا، دمای بالا یا کاربرد ایمنی حساس (مثل خطوط سوخت یا بخار پرفشار) است.
- حجم خرید بزرگ است و ریسک مالی مغایرت قابلتوجه است.
- تأمینکننده جدید است و سابقهی معامله یا مرجع قابلاستعلام ندارد.
- کد طراحی یا الزام کارفرمای پروژه صراحتاً بازرسی مستقل را الزامی کرده است.
- در بازرسی داخلی، حتی یکی از نشانههای هشدار بالا مشاهده شده و فروشنده توضیح قانعکنندهای ندارد.
بازرسی شخص ثالث معمولاً ترکیبی از این موارد است، بسته به دامنهی توافقشده با بازرس:
- بازرسی چشمی و ابعادی رسمی با تجهیزات کالیبرهشده (نه فقط کولیس/متر دستی).
- تطبیق مستقل مدارک (MTC، مبدأ، بارنامه) با محمولهی واقعی، مستقل از اظهارات فروشنده.
- نمونهبرداری و ارسال به آزمایشگاه برای آزمون شیمیایی/مکانیکی مستقل، در صورت نیاز.
- آزمون غیرمخرب (NDE) برای بررسی عیوب پنهان یا تأیید نبود درز پنهانشده.
- صدور یک گزارش بازرسی مستقل که میتواند مبنای پذیرش یا رد رسمی محموله باشد، جدای از ادعای فروشنده یا مدرک همراه بار.
هزینهی این خدمت بسته به دامنه، معمولاً کسر کوچکی از ارزش محموله است — در مقایسه با هزینهی احتمالی پذیرش یک محمولهی مغایر در یک پروژهی حساس، معمولاً توجیهپذیر است.
توافق روی نوع، دامنه و هزینهی بازرسی شخص ثالث باید پیش از صدور پیشفاکتور نهایی مشخص شود؛ درخواست آن پس از سفارش معمولاً یا رد میشود یا هزینه و زمان تحویل پروژه را تغییر میدهد.
جمعبندی
اصالت لوله مانیسمان با یک نگاه سطحی به رنگ یا وزن ظاهری تأیید نمیشود. سه بررسی مستقل و مکمل لازم است: تطبیق مارکینگ بدنه با مشخصات سفارش، تطبیق شماره ذوب بین لوله و MTC، و یک بازرسی ابعادی/وزنی ساده در لحظهی تحویل. برای پروژههای حساس یا محمولههای حجیم، این سه لایه باید با بازرسی شخص ثالث تکمیل شود. هیچکدام از این مراحل جایگزین دیگری نیست.
چگونه یک برنامهی کنترل ساده بچینیم؟
همهی کنترلهای این راهنما برای هر خریدی لازم نیستند. سطح کنترل باید با ریسک سفارش تناسب داشته باشد:
| وضعیت سفارش | حداقل کنترل پیشنهادی |
|---|---|
| خرید کوچک، سرویس غیرحساس، تأمینکنندهی شناختهشده | مارکینگ + تطبیق مدرک با سفارش + بازرسی ظاهری |
| خرید متوسط یا تأمینکنندهی تازه | موارد بالا + کنترل وزن نمونهای + تطبیق شماره ذوب روی نمونه |
| سرویس حساس، پروژهی تحت کد، یا محمولهی بزرگ | موارد بالا + نمونهبرداری طبق برنامهی بازرسی پروژه + بازرسی شخص ثالث در صورت الزام |
قاعدهی عملی: هزینهی کنترل را با هزینهی خطا مقایسه کنید، نه با قیمت محموله. در یک خط فرایندی، هزینهی توقف تولید معمولاً چند برابر کل ارزش سفارش لوله است.
اشتباههای رایج در کنترل تحویل
- پذیرش مدرک بدون امکان اتصالش به محموله. یک PDF بدون مسیر ردیابی، فقط یک فایل است.
- کنترلکردن فقط یک شاخه از یک محمولهی بزرگ نمونهبرداری باید طبق برنامه باشد، نه تصادفی و نمادین.
- اتکا به ظاهر و رنگ لوله برای تشخیص کیفیت یا روش ساخت.
- ثبتنکردن مغایرت در لحظه بعد از تخلیه و پخششدن محموله، پیگیری عملاً غیرممکن میشود.
- پذیرش شفاهی هر تصمیم پذیرش باید مکتوب و قابل ارجاع باشد.
- موکولکردن درخواست آزمون به بعد از تحویل آزمون و بازرسی باید در سفارش آمده باشد.
آیا وجود MTC بهتنهایی اصالت لوله را تضمین میکند؟
خیر. گواهی آزمایش کارخانه (MTC) باید با شماره ذوب مارکشده روی بدنهی لوله تطبیق داده شود. یک فایل مدرک بدون تطبیق فیزیکی، اصالت محمولهی تحویلی را ثابت نمیکند.
اگر شماره ذوب روی لوله خوانا نباشد چه باید کرد؟
باید موضوع فوراً با فروشنده مطرح شود. بسته به اهمیت پروژه، میتوان نمونهبرداری و آزمون مستقل درخواست کرد یا پذیرش محموله را تا رفع ابهام متوقف کرد.
چک وزن تئوریک چقدر قابلاعتماد است؟
این چک یک هشدار زودهنگام و کمهزینه است، نه جایگزین اندازهگیری مستقیم ضخامت. اختلاف محسوس و مکرر نسبت به مقدار تئوریک، دلیل کافی برای بازرسی دقیقتر است.
آیا بازرسی ظاهری برای پذیرش لوله کافی است؟
خیر. بازرسی ظاهری وضعیتهایی مانند آسیب حمل، خوردگی سطحی، مارکینگ و انتهای لوله را ثبت میکند. گرید، خواص مکانیکی، عیب داخلی، ابعاد کامل و انطباق با مشخصات فنی (Specification) باید با اندازهگیری، مدرک و برنامه بازرسی پروژه کنترل شوند.
آیا لوله بدون مارکینگ سازنده همیشه تقلبی است؟
لزوماً نه، اما نبود مارکینگ قابلردیابی یک نشانهی هشدار جدی است و باید بررسی بیشتر را فعال کند، نه نادیده گرفته شود.
چگونه کارخانه لوله وارداتی را تشخیص دهیم؟
نام یا نماد سازنده، استاندارد، گرید و شناسه heat/محموله (Lot) را از مارکینگ کالا ثبت و با گواهی آزمایش کارخانه (MTC)، فهرست بستهبندی و اسناد تحویل همان محموله تطبیق دهید. اگر این مدارک به یکدیگر وصل نمیشوند، کارخانه را نامشخص ثبت و از تأمینکننده توضیح مکتوب بخواهید؛ ظاهر لوله یا نام فروشنده برای انتساب کارخانه کافی نیست.
بازرسی شخص ثالث را چه کسی باید پرداخت کند؟
این موضوع توافقی است و باید پیش از سفارش در قرارداد یا پیشفاکتور مشخص شود؛ رایجترین حالتها هزینه بر عهدهی خریدار یا تقسیم هزینه بین دو طرف است.
تفاوت این بررسی با چکلیست خرید لوله مانیسمان چیست؟
چکلیست خرید کل فرایند از تعریف نیاز تا تحویل را پوشش میدهد؛ این مقاله فقط روی یک مرحله — تشخیص اصالت از طریق مارکینگ، شماره ذوب و بازرسی ابعادی — عمیقتر میشود.
آیا میتوان با چشم عادی لوله بدون درز را از لوله جوشی صیقلخورده تشخیص داد؟
گاهی با نور مورب و بررسی دقیق ممکن است، اما تشخیص قطعی معمولاً نیاز به آزمون غیرمخرب دارد. برای محمولههای حجیم یا حساس، به بازرسی چشمی بهتنهایی نباید اکتفا کرد.
اگر گواهی انطباق (Certificate of Conformity) بهجای MTC ارائه شود چه باید کرد؟
این دو مدرک یکسان نیستند. گواهی انطباق فقط ادعای تطابق را اعلام میکند، در حالی که گواهی آزمایش کارخانه (MTC) نتایج واقعی آزمون شیمیایی و مکانیکی را نشان میدهد. اگر پروژه صراحتاً MTC را الزامی کرده، گواهی انطباق جایگزین قابلقبولی نیست.
منابع
- ASTM A530/A530M Standard Specification for General Requirements for Specialized Carbon and Alloy Steel Pipe، ASTM International
- ASME B36.10M Welded and Seamless Wrought Steel Pipe، ASME
- ASTM A106/A106M Standard Specification for Seamless Carbon Steel Pipe for High-Temperature Service، ASTM International


