

تفاوت لوله مانیسمان و درزدار؛ کدام برای پروژه مناسبتر است؟
 ۸ دقیقه مطالعه
لوله مانیسمان خط جوش طولی ندارد و لوله درزدار از اتصال لبههای ورق ساخته میشود؛ اما انتخاب درست فقط با روش ساخت تعیین نمیشود و به استاندارد، گرید، ابعاد، دما، فشار و الزامات پروژه وابسته است.
- ASTM A106/A106M لوله فولاد کربنی بدون درز برای سرویس دمای بالا را پوشش میدهد. ASTM International
- ASTM A53/A53M انواع جوشی و بدون درز لوله فولادی را در دامنه خود دارد. ASTM International
- ASME B36.10M مرجع ابعاد استاندارد لوله فولادی جوشی و بدون درز است. ASME
لوله مانیسمان یا بدون درز از بدنهای یکپارچه تشکیل میشود، اما لوله درزدار با شکلدهی ورق یا نوار فولادی و جوشدادن لبهها تولید میشود. این تفاوت بهتنهایی برنده انتخاب را تعیین نمیکند؛ استاندارد، گرید، ابعاد، فشار و دمای طراحی، نوع سیال، کنترل کیفیت و مدارک محصول باید همزمان بررسی شوند.
پاسخ کوتاه
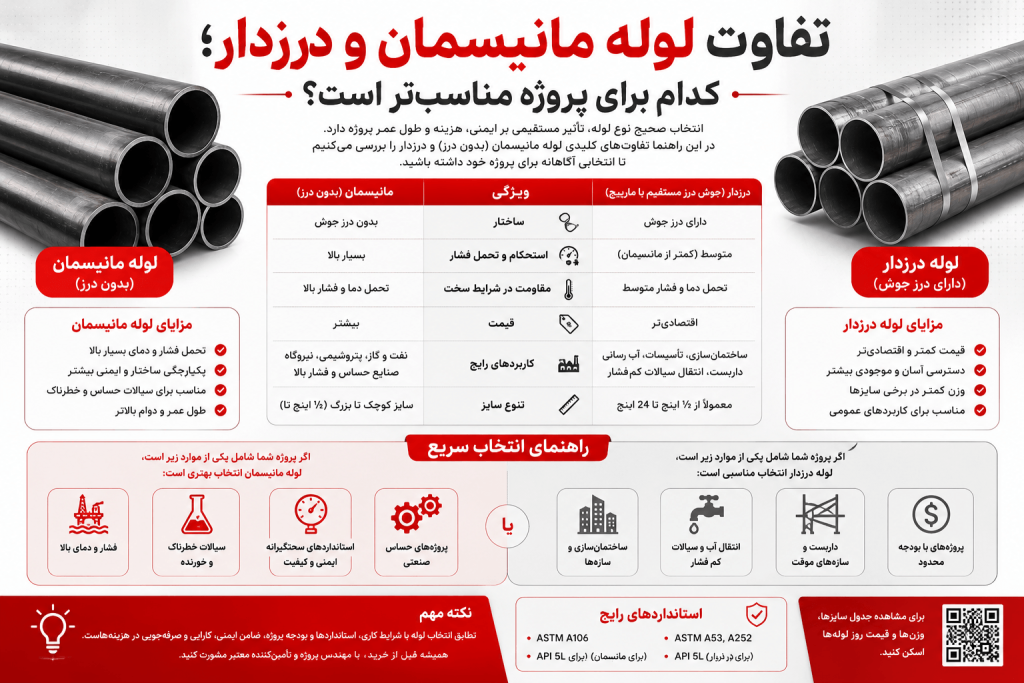
- برای سرویسهای حساس، دما یا فشار بالاتر و جایی که حذف خط جوش یک الزام طراحی است، معمولاً لوله بدون درز بررسی میشود.
- برای بسیاری از کاربردهای عمومی و خطوطی که استاندارد پروژه لوله جوشی را مجاز میداند، لوله درزدار میتواند انتخاب فنی و اقتصادی مناسبی باشد.
- «مانیسمان» مترادف کیفیت قطعی نیست و «درزدار» نیز الزاماً ضعیف نیست؛ محصول باید با مشخصات فنی و مدارک پروژه تطبیق داده شود.
تفاوت اصلی در روش تولید است
در لوله بدون درز، بدنه بدون یک خط جوش طولی ساخته میشود. در لوله درزدار، ورق یا نوار فولادی شکل میگیرد و اتصال لبهها با فرایند جوش انجام میشود. استانداردهایی مانند ASTM A53/A53M میتوانند هم لوله جوشی و هم بدون درز را پوشش دهند، در حالی که ASTM A106/A106M به لوله فولاد کربنی بدون درز برای سرویس دمای بالا اختصاص دارد.
بنابراین عبارت «مطابق ASTM» بهتنهایی کافی نیست. خریدار باید کد کامل استاندارد، گرید، نوع ساخت، رده یا ضخامت، ابعاد و الزامات آزمون را در پیشفاکتور و گواهی مواد ببیند.
فرایند تولید لوله بدون درز
روش رایج تولید لوله بدون درز با گرمکردن یک شمش فولادی توپُر (Billet) در کوره تا دمای شکلپذیری آغاز میشود. شمش داغ از میان یک دستگاه سوراخکنندهی چرخشی (Rotary Piercing کارخانه سازنده (Mill)) عبور میکند؛ دو غلتک مورب همراه با یک نوک سوراخکننده (Piercer Point) در مرکز شمش یک حفره ایجاد میکنند و آن را به یک لوله ضخیم و کوتاه (Hollow Shell) تبدیل میکنند. این حفره سپس با عبور از غلتکهای کشش و اندازهبندی (Elongation و Sizing کارخانه سازنده) به قطر و ضخامت نهایی میرسد. چون بدنه از یک تکه فلز پیوسته شکل گرفته، هیچ خط جوش طولی در ساختار وجود ندارد.
فرایند تولید لوله درزدار
لوله درزدار معمولاً از یک کویل یا ورق فولادی نورد-تخت شروع میشود. نوار فولادی بهصورت پیوسته باز و به شکل استوانهای تا (Form) میشود تا لبههای آن مقابل هم قرار گیرند؛ سپس این لبهها با یکی از روشهای جوش (رایجترین: جوش القایی فرکانس بالا یا جوش مقاومتی الکتریکی (ERW)/HFW، و برای قطرهای بزرگتر جوش قوس زیرپودری یا جوش قوس زیرپودری (SAW)) به هم متصل میشوند. بعد از جوش، ناحیهی درز معمولاً عملیات نرمالسازی حرارتی (Seam نرمالایز (Normalizing)) میشود تا خواص مکانیکی ناحیهی جوش به بدنه نزدیکتر شود.
تفاوت در بازرسی و آزمون غیرمخرب
یکی از تمایزهای عملی که کمتر در مقایسههای عمومی به آن اشاره میشود، تفاوت در الزامات بازرسی است. لوله بدون درز چون خط جوش ندارد، آزمونهای غیرمخرب آن معمولاً روی کل بدنه برای عیوب داخلی/ساختاری (مثل آزمون فراصوتی حجمی) متمرکز است. لوله درزدار علاوهبر آزمون بدنه، معمولاً به آزمون اختصاصی ناحیهی جوش نیاز دارد رایجترینها آزمون فراصوتی درز (آزمایش اولتراسونیک (UT)) یا جریان گردابی (Eddy Current) برای کشف ناپیوستگی در خط جوش. اغلب کدهای طراحی لولهکشی (مثل خانوادهی ASME B31)، برای لوله درزدار در سرویسهای حساس، آزمون ۱۰۰ درصد درز یا ضریب کیفیت جوش (Joint Efficiency Factor) کمتر از ۱ را در محاسبهی فشار مجاز اعمال میکنند یعنی حتی با مدارک کامل، برخی کدهای طراحی بهصورت محافظهکارانه فرض میکنند لوله جوشی نسبت به بدوندرز همگرید، ظرفیت اسمی کمی پایینتری دارد؛ این ضریب و مقدار دقیق آن باید از متن کد طراحی پروژه استخراج شود، نه حدس زده شود.

مقایسه کاربردی لوله بدون درز و درزدار
| معیار | لوله مانیسمان یا بدون درز | لوله درزدار |
|---|---|---|
| ساخت | بدون خط جوش طولی | شکلدهی ورق/نوار و ایجاد خط جوش |
| انتخاب برای سرویس حساس | در صورت الزام مشخصات فنی (Specification) یا مزیت فنی بررسی میشود | در صورت مجاز بودن استاندارد و فرایند جوش مناسب قابل استفاده است |
| تنوع قطر و تولید | به روش و سازنده وابسته است | در بسیاری از فرایندها برای قطرهای بزرگ امکان تولید متنوع دارد |
| کنترل کیفیت کلیدی | ترکیب شیمیایی (Chemistry)، خواص مکانیکی، ابعاد، آزمون و قابلیت ردیابی (Traceability) | همان موارد، بهعلاوه کنترل فرایند و ناحیه جوش |
| هزینه | در مشخصات مشابه اغلب گرانتر است، اما قیمت تابع بازار و مبدأ است | در بسیاری از کاربردهای عمومی اقتصادیتر است |
| تصمیم نهایی | بر اساس کد طراحی و شرایط سرویس | بر اساس کد طراحی و شرایط سرویس |
این جدول یک راهنمای تصمیم اولیه است و جای محاسبات مهندسی یا مشخصات فنی پروژه را نمیگیرد.
آیا لوله مانیسمان همیشه فشار بیشتری تحمل میکند؟
خیر؛ نمیتوان فقط از واژه «مانیسمان» فشار مجاز را نتیجه گرفت. فشار قابل تحمل به قطر خارجی، ضخامت واقعی، خواص متریال، دمای طراحی، ضریب کیفیت، حاشیه خوردگی (Corrosion Allowance)، نوع اتصال و کد طراحی وابسته است.
دو لوله با روش ساخت متفاوت ممکن است تحت یک استاندارد و برای کاربرد مشخص پذیرفته شوند. در مقابل، حتی یک لوله بدون درز نیز اگر گرید، ضخامت، مدارک یا کیفیت ساخت مناسب نداشته باشد، انتخاب قابل قبولی نیست.
چه زمانی لوله بدون درز را بررسی کنیم؟
این گزینه معمولاً در شرایط زیر در فهرست بررسی قرار میگیرد:
- مشخصات فنی پروژه صریحاً ساخت بدون درز را الزام کرده است.
- سرویس دما یا فشار بالا است و کد طراحی/متریال مربوط (ازجمله حاشیه خوردگی) باید تطبیق داده شود.
- خط فرایندی حساس است و کارفرما حذف خط جوش طولی را میخواهد.
- گرید یا استاندارد درخواستی بازار عمدتاً بهصورت بدون درز عرضه میشود.
- قابلیت ردیابی، گواهی آزمایش کارخانه (MTC) و آزمونهای موردنیاز برای محموله قابل ارائه است.
چه زمانی لوله درزدار میتواند انتخاب مناسبی باشد؟
اگر استاندارد و نقشه پروژه نوع جوشی را مجاز بدانند، لوله درزدار میتواند برای خطوط عمومی، سازه، انتقال یا کاربردهای صنعتی مشخص مناسب باشد. شرط اصلی، انتخاب فرایند ساخت و استاندارد درست و کنترل کیفیت ناحیه جوش است. این گزینه بهویژه در این موارد رایج است:
- قطر خط بزرگ است و تأمین لوله بدون درز همقطر یا کمیاب است یا هزینهی بهمراتب بالاتری دارد.
- استاندارد پروژه صراحتاً لوله ERW یا SAW را برای آن سرویس مجاز دانسته (مثل بسیاری از خطوط آب، سازه و انتقال با فشار متوسط).
- حجم پروژه بالاست و صرفهی اقتصادی لوله درزدار در آن مقیاس قابل توجه است.
- تأمینکننده مدارک کامل کنترل کیفیت ناحیهی جوش (آزمون فراصوتی/جریان گردابی درز، گزارش نرمالسازی) را ارائه میدهد.
خرید صرفاً بر اساس قیمت هر شاخه اشتباه است. باید وزن واقعی، طول، پرت، هزینه اتصال، آزمون، پوشش، حمل و ریسک عدم انطباق را نیز مقایسه کرد.
چکلیست تصمیمگیری پیش از خرید
پیش از درخواست قیمت، این اطلاعات را آماده کنید:
- سیال و کاربرد خط
- فشار و دمای طراحی
- استاندارد و گرید
- NPS یا قطر خارجی
- ضخامت یا رده (Schedule)
- طول شاخه و مقدار
- نوع انتها، پوشش و عملیات تکمیلی
- آزمونها و مدارک موردنیاز
- محل و زمان تحویل
اگر این دادهها در دسترس نیست، ابتدا با طراح یا ناظر پروژه مشخصات فنی را روشن کنید. فروشنده نباید فقط با دانستن قطر، نوع لوله را برای یک سرویس حساس قطعی اعلام کند.
برای مشاهده موجودی و استعلام بر اساس سایز و رده، به صفحه قیمت و خرید لوله مانیسمان مراجعه کنید. برای کنترل ابعاد و وزن اسمی نیز جدول لوله مانیسمان را ببینید.
اشتباههای رایج در این مقایسه
- فرضکردن اینکه بدون درز همیشه انتخاب بهتری است. روش ساخت یکی از معیارهاست، نه رتبهبندی کیفیت؛ مشخصات فنی پروژه تعیینکننده است.
- یکیگرفتن نام استاندارد با روش ساخت. برخی استانداردها هر دو نوع را پوشش میدهند، پس نوع ساخت باید جدا در سفارش نوشته شود.
- مقایسهی قیمت بدون یکسانسازی گرید، ابعاد و مدارک. اختلاف قیمت ممکن است فقط بازتاب اختلاف محصول باشد.
- پذیرش «معادل» بدون تأیید مکتوب مرجع فنی وقتی پیشنهاد با روش ساخت دیگری میآید.
- استنباط ظرفیت فشار از روش ساخت.فشار مجاز از محاسبهی طراحی میآید، نه از بودن یا نبودن خط جوش.
- نادیدهگرفتن در دسترسبودن. در بخشی از محدودهی قطر ممکن است عملاً فقط یک گزینه موجود باشد.
آیا لوله مانیسمان همان لوله بدون درز است؟
در بازار ایران «لوله مانیسمان» نام رایج لوله فولادی بدون درز است؛ در اسناد خرید باید نوع ساخت، استاندارد، گرید و ابعاد کامل نیز درج شود.
آیا وجود درز جوش به معنی بیکیفیت بودن لوله است؟
خیر. لوله جوشی مطابق استاندارد و دارای کنترل کیفیت مناسب، برای کاربردهایی که آن را مجاز میدانند قابل استفاده است.
برای فشار بالا رده 40 کافی است؟
از روی رده بهتنهایی نمیتوان پاسخ داد؛ قطر، متریال، دما، حاشیه خوردگی، کد طراحی و فشار محاسباتی باید بررسی شوند.
هنگام تحویل چه مدارکی را بررسی کنیم؟
مارکینگ، مشخصات سفارش، ابعاد، وضعیت ظاهری و گواهی آزمایش کارخانه (MTC) را تطبیق دهید و آزمونهای اضافی را از ابتدا در سفارش مشخص کنید.
آیا لوله بدون درز اصلاً هیچ خط درزی ندارد؟
بله؛ لوله بدون درز خط جوش طولی ندارد چون از یک شمش توپُر شکل گرفته، نه از تا-کردن ورق؛ آزمون بدنهی آن روی کل مقطع متمرکز است، نه یک ناحیهی مشخص.
چرا برخی کدهای طراحی برای لوله جوشی ضریب کیفیت کمتر از ۱ در نظر میگیرند؟
چون فرض محافظهکارانهی بسیاری از کدها این است که ناحیهی جوش میتواند نقطهی ضعف نسبی باشد؛ مقدار دقیق ضریب به نوع آزمون انجامشده روی درز وابسته و باید از متن کد طراحی پروژه استخراج شود.
منابع
- ASTM A106/A106M Standard Specification for Seamless Carbon Steel Pipe for High-Temperature Service، ASTM International
- ASTM A53/A53M Standard Specification for Pipe, Steel, Black and Hot-Dipped, Zinc-Coated, Welded and Seamless، ASTM International
- ASME B36.10M Welded and Seamless Wrought Steel Pipe، ASME


