
خط تولید لوله مانیسمان؛ مراحل ساخت لوله بدون درز از شمش تا شاخه
 ۷ دقیقه مطالعه
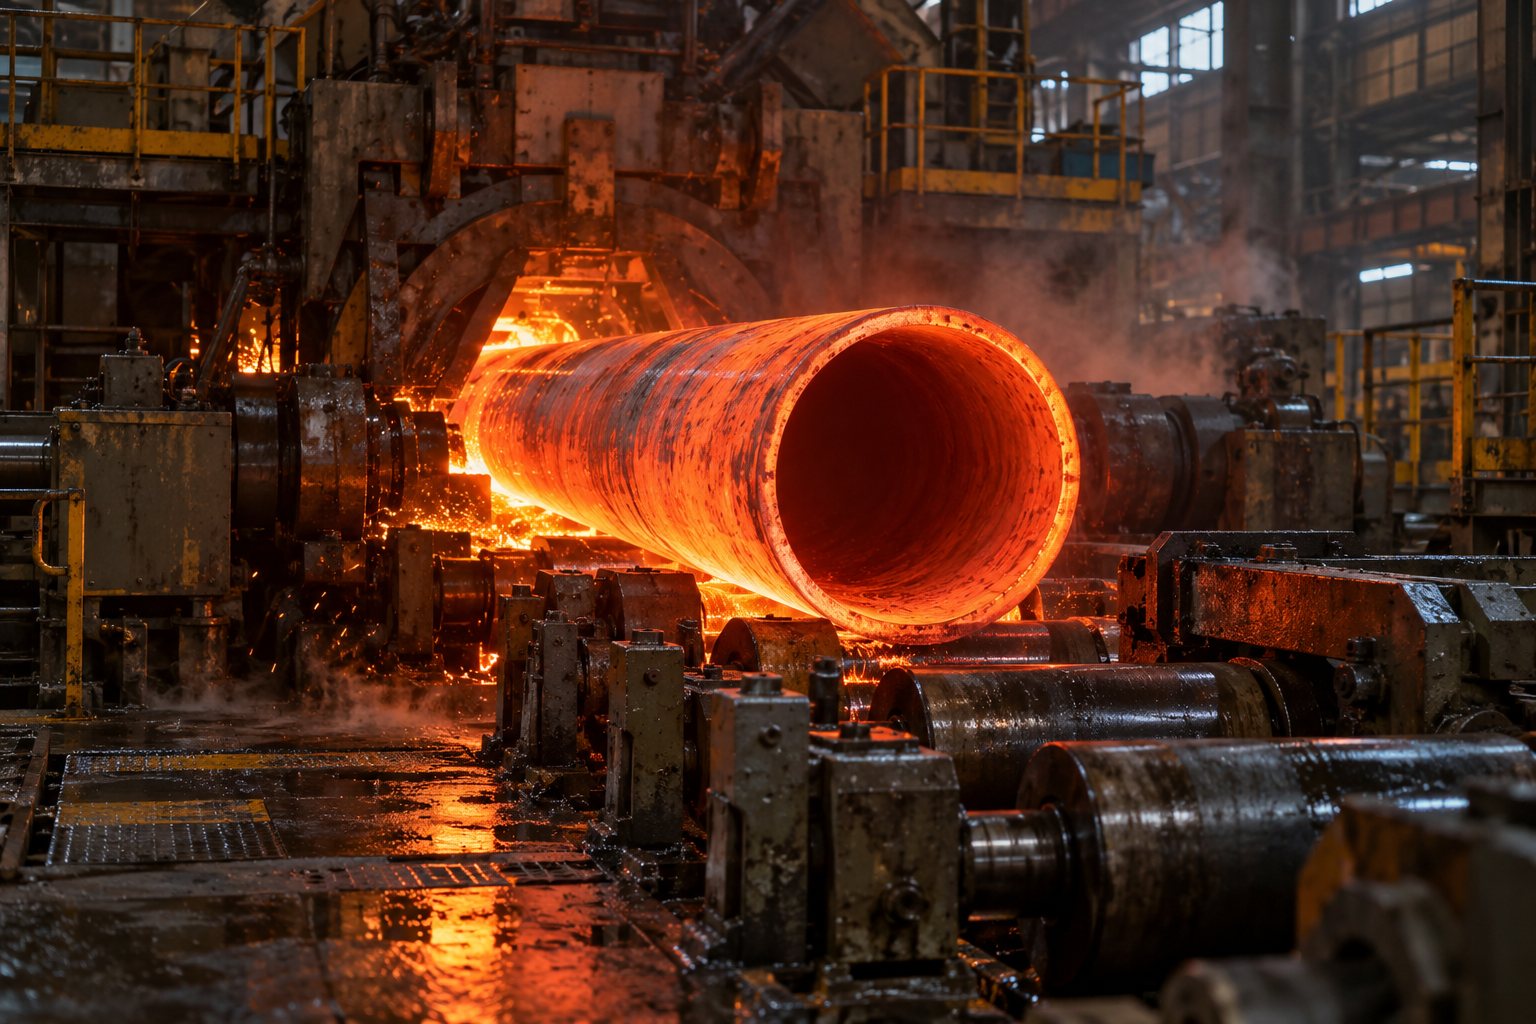
خط تولید لوله مانیسمان شمش گرد فولادی را در کورهی کفگردان تا حدود ۱۲۵۰ تا ۱۳۰۰ درجه گرم میکند، در پیرسر میان دو غلتک مایل و یک سنبه سوراخ میکند، پوستهی توخالی را روی میلهی مندرل میکشد تا دیواره نازک شود، پس از گرمکردن دوباره (حدود ۱۰۰۰ درجه) در نورد کاهشی به قطر نهایی میرساند و بعد از خنکشدن، صافکاری، برش، آزمون غیرمخرب و هیدرواستاتیک، مارک میزند. یک خط بزرگ سالی ۴۰۰ تا ۵۰۰ هزار تن لوله میسازد.
- در کارخانهی فوستآلپاین (voestalpine) در اتریش شمش در کورهی کفگردان تا حدود ۱۳۰۰ درجه گرم میشود، لولهی مادر پس از پوشبنچ تا ۲۲ متر طول دارد و پیش از نورد کاهشی تا حدود ۱۰۰۰ درجه دوباره گرم میشود؛ ظرفیت سالانه حدود ۴۲۰ هزار تن، قطر ۲۶٫۷ تا ۲۰۳٫۲ میلیمتر. voestalpine Tubulars
- خط PQF یانتای (بائوستیل) لولهی ۲۴۴٫۵ تا ۴۵۷ میلیمتر با دیوارهی تا ۵۵ میلیمتر میسازد؛ ظرفیت ۵۲۰ هزار تن در سال و توان نصبشدهی بیش از ۸۰ هزار کیلووات. AIST — SMS Meer / Yantai
- در ASTM A106 لولهی سردکش پس از آخرین کشش در ۶۵۰ درجه یا بیشتر عملیات حرارتی میشود؛ لولهی گرمنورد به این کار نیاز ندارد. ASTM A106/A106M
فهرست مطالب
مراحل خط تولید، ایستگاه به ایستگاه
نام و چیدمان تجهیزات بین کارخانهها فرق میکند، ولی ترتیب همین است. اعداد از کارخانهی فوستآلپاین در اتریش است که لولهی ۲۶٫۷ تا ۲۰۳٫۲ میلیمتر میسازد:
| ایستگاه | چه میکند | عدد شاخص |
|---|---|---|
| برش شمش | شمش گرد ریختهگریشده به طول لازم بریده میشود؛ شمارهی ذوب از اینجا با لوله میماند | اره در دمای اتاق |
| کورهی کفگردان | گرمکردن یکنواخت شمش تا برای سوراخکاری شکلپذیر شود | حدود ۱۲۵۰ تا ۱۳۰۰ درجه |
| پیرسر (سوراخکاری مورب) | دو غلتک بشکهای مایل شمش را میچرخانند و جلو میبرند و سنبه آن را توخالی میکند | پوستهی توخالی ضخیم |
| کشش روی مندرل | پوسته روی یک میله نورد میشود؛ دیواره نازک و لوله بلند میشود | لولهی مادر تا ۲۲ متر |
| کورهی دوبارهگرم | یکنواختکردن دما پیش از نورد آخر | حدود ۱۰۰۰ درجه |
| نورد کاهشی و اندازهزنی | چند قفسهی پشتسرهم قطر خارجی را به اندازهی نهایی و ضخامت را به عدد هدف میرسانند | یک لولهی مادر، چند سایز |
| بستر خنککن، صافکاری، برش | لوله خنک، صاف و به طول شاخه بریده میشود | شاخهی ۶ یا ۱۲ متری |
| عملیات حرارتی | نرمالایز یا کوئنچ و تمپر، بسته به گرید و استاندارد | برای گریدهای خاص |
| آزمون و مارکینگ | آزمون غیرمخرب، هیدرواستاتیک، کنترل ابعاد؛ استاندارد، گرید، سایز و ذوب روی بدنه | هر شاخه |
اثر مانسمان: شمش توپر چطور توخالی میشود
در پیرسر، دو غلتک بشکهای با محورهای مایل نسبت به هم، شمش داغ را هم میچرخانند و هم جلو میبرند؛ هر نقطهی شمش مسیری مارپیچ طی میکند. فشار متناوب غلتکها در سطح، مغز شمش را کشیده و سست میکند و سنبهای که روبهروی شمش نگه داشته شده، از همین مغز عبور میکند. این همان اختراع برادران مانسمان است که نخستین ثبتش ۱۸۸۵ بود و نام «مانیسمان» در بازار ایران از آن آمده (چرا میگویند مانیسمان).
حاصل پیرسر یک پوستهی کوتاه و ضخیم است، هنوز لوله نیست. کار اصلی شکلدهی، یعنی رساندن دیواره به ضخامت هدف و بلند کردن لوله، در ایستگاه بعد انجام میشود.
سه روش کشش و بازهی هر کدام
همهی این روشها لولهی بدون درز میسازند؛ فرقشان در قطر و ضخامتی است که اقتصادی تولید میکنند. وقتی کارخانهای میگوید «این سایز را نداریم»، بیشتر وقتها حرف از پنجرهی همین روش است، نه موجودی انبار.
| روش | چطور کار میکند | نمونهی بازه |
|---|---|---|
| مندرلمیل سهغلتکی (PQF) | پوسته روی میلهی مندرل از چند قفسهی پشتسرهم میگذرد که هر کدام سه غلتک دارند | یانتای: ۲۴۴٫۵ تا ۴۵۷ میلیمتر، دیواره تا ۵۵ |
| پوشبنچ | پوستهی سوراخشده روی میله از حلقههای غلتکی پشتسرهم رانده میشود | فوستآلپاین: ۲۶٫۷ تا ۲۰۳٫۲ میلیمتر، دیواره ۲٫۶ تا ۲۸ |
| پیلگر | نورد رفتوبرگشتی؛ در هر ضربه تکهی کوتاهی از دیواره نازک میشود | قطرهای بزرگ و دیوارهی خیلی ضخیم |
برای لولههای دقیقتر، پس از خط گرم یک خط سرد هم هست: کشش سرد از قالب یا پیلگر سرد. تفاوت این دو مسیر را در لوله مانیسمان گرمنورد و سردکش نوشتهایم.
گرمنورد، سردکش و عملیات حرارتی
- گرمنورد: لوله در پایان خط گرم آماده است؛ بیشتر لولههای لولهکشی (A106، A53، API 5L) همیناند.
- سردکش: در دمای اتاق از قالب کشیده میشود تا دقیقتر و صافتر شود؛ در A106 پس از آخرین کشش در ۶۵۰ درجه یا بیشتر عملیات حرارتی میشود.
- نرمالایز، کوئنچ و تمپر: برای گریدهایی که استاندارد میخواهد، مثل گریدهای PSL2 در API 5L با پسوند N یا Q (انواع عملیات حرارتی لوله).
آزمونها در خط
- غیرمخرب: آزمون الکترومغناطیسی یا فراصوتی بدنه برای ترک و لایهلایگی؛ در خط فوستآلپاین پس از صافکاری اولیه انجام میشود.
- هیدرواستاتیک: در API 5L هر شاخه آزمون فشار آب میشود؛ در A106 هر شاخه یا هیدرواستاتیک یا آزمون غیرمخرب (آزمون هیدرواستاتیک).
- ابعاد و وزن: قطر، ضخامت و وزن با تلرانس استاندارد؛ دیواره دستکم ۸۷٫۵٪ ضخامت اسمی.
- مکانیکی و شیمیایی: آزمون کشش و تحلیل هر ذوب، که در گواهی کارخانه میآید (راهنمای MTC).
فهرست کامل آزمونها و اینکه هر کدام چه چیزی را ثابت میکند در راهنمای تستهای لوله مانیسمان آمده است.
مقیاس یک خط تولید
خط لولهی بدون درز صنعت سنگین است و با «دستگاه» قابل مقایسه نیست. دو نمونهی واقعی:
| فوستآلپاین (اتریش) | یانتای بائوستیل (چین) | |
|---|---|---|
| روش کشش | پوشبنچ | PQF |
| قطر لوله (mm) | ۲۶٫۷ تا ۲۰۳٫۲ | ۲۴۴٫۵ تا ۴۵۷ |
| ضخامت دیواره (mm) | ۲٫۶ تا ۲۸ | تا ۵۵ |
| ظرفیت سالانه | حدود ۴۲۰ هزار تن | ۵۲۰ هزار تن |
| نیروی کار یا توان | حدود ۱۱۰۰ نفر | بیش از ۸۰ هزار کیلووات توان نصبشده |
خطهای ایرانی کوچکترند: پاسارگاد برای خط آکورول (Accu-Roll) خود با نورد کششی-کاهشی ۱۴ قفسه قطر ۷۳ تا ۲۱۹٫۱ میلیمتر و ۱۵۰ هزار تن در سال اعلام کرده، آسین ابهر آکورول ۲ تا ۷ اینچ با ۱۶۰ هزار تن اسمی، و لولهی اهواز به گزارش تابناک با پوشبنچ ساخته میشود (برند لوله مانیسمان). به همین دلیل خط تولید لولهی مانیسمان قیمت فهرستی ندارد؛ هر خط برای یک بازهی سایز و ظرفیت طراحی و سفارشی ساخته میشود. لولهی درزدار مسیر دیگری دارد: نوار فولادی لوله میشود و لبهها با جریان فرکانس بالا جوش میخورند (تفاوت لوله مانیسمان و درزدار).
خط تولید برای خریدار لوله چه اهمیتی دارد
- پنجرهی سایز: هر خط بازهی قطر و ضخامت خودش را دارد؛ سایزهای خارج از آن یا تولید نمیشوند یا با تیراژ کم و قیمت بالاتر.
- تلرانس: لولهی گرمنورد تلرانس عمومی دارد (دیواره تا ۱۲٫۵٪ کمتر از اسمی)؛ دقت بیشتر یعنی مسیر سرد.
- ردیابی: شمارهی ذوب از شمش تا مارکینگ با لوله میماند؛ همین شماره باید روی لوله و گواهی یکی باشد (بررسی مارکینگ لوله).
- آزمونها: بپرسید کدام آزمون در خط انجام شده و در گواهی آمده است.
لولههای مانیسمان ۱/۲ تا ۱۲ اینچ ایرانی و وارداتی با رده ۲۰، ۴۰ و ۸۰ در قیمت لوله مانیسمان آمدهاند؛ برای نمونه لوله مانیسمان ۴ اینچ رده ۴۰ ایرانی.
سؤالات متداول
خط تولید لوله مانیسمان چه مراحلی دارد؟
برش شمش، گرمکردن در کورهی کفگردان تا حدود ۱۲۵۰ تا ۱۳۰۰ درجه، سوراخکاری در پیرسر، کشش روی مندرل، گرمکردن دوباره، نورد کاهشی و اندازهزنی، خنککردن، صافکاری، برش، آزمون و مارکینگ.
شمش تا چه دمایی گرم میشود؟
حدود ۱۲۵۰ تا ۱۳۰۰ درجهی سانتیگراد در کورهی کفگردان؛ پیش از نورد آخر، لوله دوباره تا حدود ۱۰۰۰ درجه گرم میشود.
ظرفیت یک خط تولید لوله مانیسمان چقدر است؟
خطهای بزرگ سالی ۴۰۰ تا ۵۰۰ هزار تن؛ برای نمونه فوستآلپاین حدود ۴۲۰ هزار تن و خط PQF یانتای ۵۲۰ هزار تن.
لوله مانیسمان سایز بزرگ چطور ساخته میشود؟
با مندرلمیل سهغلتکی (PQF)؛ خط یانتای تا ۴۵۷ میلیمتر (۱۸ اینچ) با دیوارهی تا ۵۵ میلیمتر. برای قطر بزرگتر و دیوارهی خیلی ضخیم، پیلگر.
فرق خط تولید لوله مانیسمان و درزدار چیست؟
مانیسمان از شمش توپر سوراخشده ساخته میشود و جوش ندارد؛ درزدار از نوار یا ورق خمشده که لبههایش جوش میخورد. خط درزدار ارزانتر است.
منابع
- Production — seamless tube rolling mill، voestalpine Tubulars
- SMS Meer to supply seamless tube plant with PQF for Baosteel subsidiary Yantai، AIST
- ASTM A106/A106M — Seamless Carbon Steel Pipe for High-Temperature Service، ASTM International
- API Specification 5L — Line Pipe، American Petroleum Institute

